


Supersulami sepistamise saladuse paljastamine: tööstuse superkangelase materjali loomine
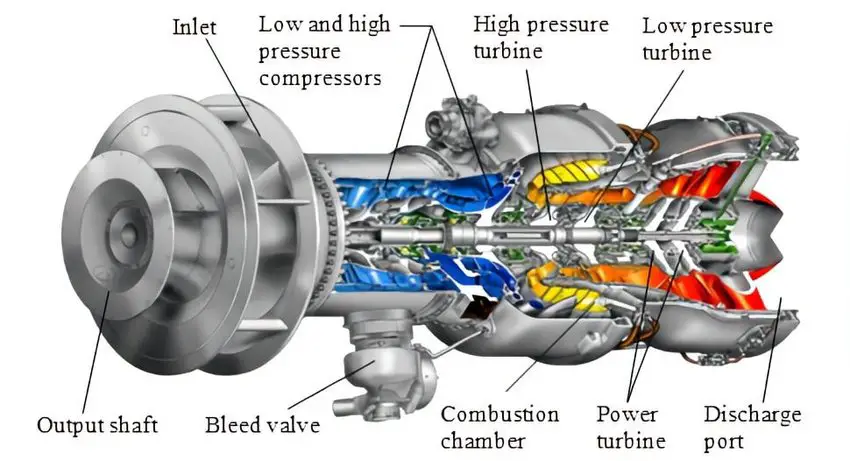
Supersulam, tuntud ka kui kuumakindel sulam või supersulam, on tänapäevaste lennumootorite, rakettmootorite, gaasiturbiinide ja keemiaseadmete jaoks hädavajalik metallmaterjal. See talub keerulisi pingeid oksüdatsiooni ja gaasi korrosiooni tingimustes 600–1100 kraadi ning võib töötada usaldusväärselt pikka aega.
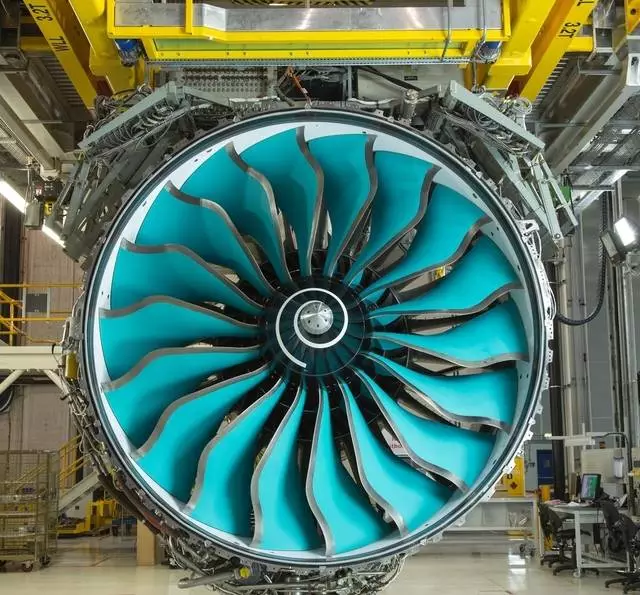
Praegu on deformatsioonisupersulamitest enim kasutatavad rauapõhised supersulamid ja niklipõhised supersulamid. Rauapõhiseid sulameid kasutatakse rohkem turbiiniketaste, kompressoriketaste, laagrirõngaste põlemiskambrite ja labadena ning nende koostisomadused on peamiselt raud, mis sisaldab suures koguses niklit, kroomi ja muid elemente. Tugevdamisomaduste järgi võib selle jagada nõrgalt vananeva kõvenemise tüübiks, tahke lahusega kõvenemise tüübiks, karbiidist vananeva kõvenemise tüübiks ja intermetallilise ühendi vanusega kõvenemise tüübiks.
Niklipõhiseid sulameid kasutatakse enam turbiinilabade, põlemiskambrite, turbiiniketaste, kompressoriketaste ja kompressorilabade valmistamisel, mille koostist iseloomustab niklibaas, mis sisaldab ω-d (Cr) 10–20%, moodustades nikli baasil. austeniidi maatriks. Lisaks sisaldavad mõned sulamid ka 10–20% ω-d (Co), moodustades nikkel-kroom-koobalt-austeniidi maatriksi. Tugevdamise tüübi järgi võib selle jagada tahke lahusega tugevdavaks tüübiks ja vananemist tugevdavaks tüübiks.
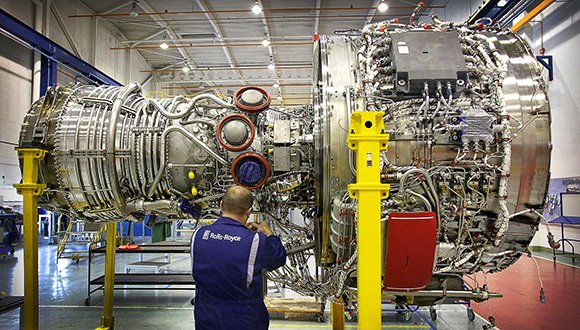
Supersulami omadused sõltuvad peamiselt sulami koostisest ja mikrostruktuurist. Sadestunud faasi tüüp, struktuur, kuju, suurus, kogus ja jaotus on mikrostruktuuris eriti olulised. Tavalised sademed raua- ja niklipõhistes sulamites on metallidevahelised ühendid, karbiidid ja boriidid. Kõiki neid ühendeid saab reguleerida ja kontrollida kuumtöötlemise teel, samuti saab muuta nende morfoloogiat ja jaotumist deformatsiooni teel.
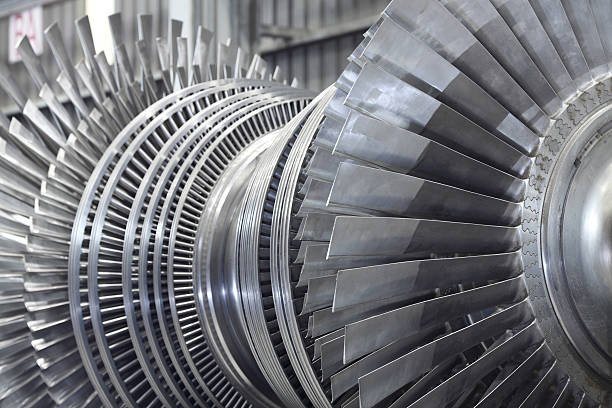
Deformeerunud supersulamite kuumtöötlemine koosneb üldiselt tahke lahusega töötlemisest, vahepealsest töötlemisest (tuntud ka kui sekundaarne tahke lahusega töötlemine) ja vanandamisest. Lahuse töötlemise eesmärk on saada ühtlane üleküllastunud tahke lahus ja kontrollida sobivat tera suurust. Vahekuumtöötluse eesmärk on muuta karbiidi olekut ja saada kaks erinevat erineva suurusega faasi. Vananemistöötluse eesmärk on panna tugevdatud faas täielikult ja ühtlaselt sadestuma, saavutada sademete kõvenemise efekt, temperatuuri, aja ja sageduse valik, et saada kriteeriumiks tugevdatud faasi arv, kuju ja jaotus. Deformeerunud supersulamite kuumdeformatsiooniprotsessi tuumaks on protsessi plastilisus ja jämedate kristallide kriitiline deformatsioon.
1.Supersulami deformatsiooni omadused

1) Madal plastilisus, kõrge legeerimisastme tõttu supersulam, millel on heterogeenne struktuur ja keeruline faasiline koostis, seetõttu on protsessi plastilisus madal. Eriti kõrgetel temperatuuridel, kui sisalduvad lisandid, nagu S, Pb, Sn, nõrgeneb sageli teradevaheline sidumisjõud ja väheneb plastilisus. Supersulamid kasutavad plastilisuse taseme määramiseks üldiselt tugevdavate elementide alumiiniumi ja titaani kogusisaldust, kui kogusisaldus on suurem või võrdne 6%, on plastilisus väga madal. Niklipõhise supersulami protsessi elastsus on madalam kui rauapõhise supersulami oma. Supersulamite protsessiplastsus on väga tundlik deformatsioonikiiruse ja pingeseisundi suhtes. Mõned sulamist valuplokid ja vahepealsed kangid tuleb moodustada väikese kiirusega deformeerimise ja väänamise, valtsimise ja isegi ekstrusiooni teel.
2) Suur deformatsioonikindlus, mis on tingitud supersulami keerukast koostisest, kõrgest ümberkristallimistemperatuurist, aeglasest kiirusest, sellel on kõrge deformatsioonikindlus ja kõvenemissuundumus deformatsioonitemperatuuril, deformatsioonikindlus on tavaliselt 4–7 korda suurem kui tavalisel konstruktsiooniterasel.
3) Sepistamise temperatuurivahemik on kitsas, supersulami sulamistemperatuur on terasega võrreldes madal ja kuumutustemperatuur on liiga kõrge, et põhjustada ülekuumenemist ja ülepõlemist. Kui sepistamise peatamise temperatuur on liiga madal, on plastilisus madal, deformatsioonitakistus suur ning külma ja kuuma segadeformatsiooni tõttu võib sepis kergesti tekitada ebaühtlasi jämedaid kristalle. Seetõttu on supersulami sepistamise temperatuurivahemik väga kitsas, üldiselt ainult umbes 200 kraadi C. Niklipõhiste kuumakindlate sulamite sepistamise temperatuurivahemik on kitsam, enamik neist on 100 ~ 150 kraadi C ja mõned isegi madalamad kui 100 kraadi C.
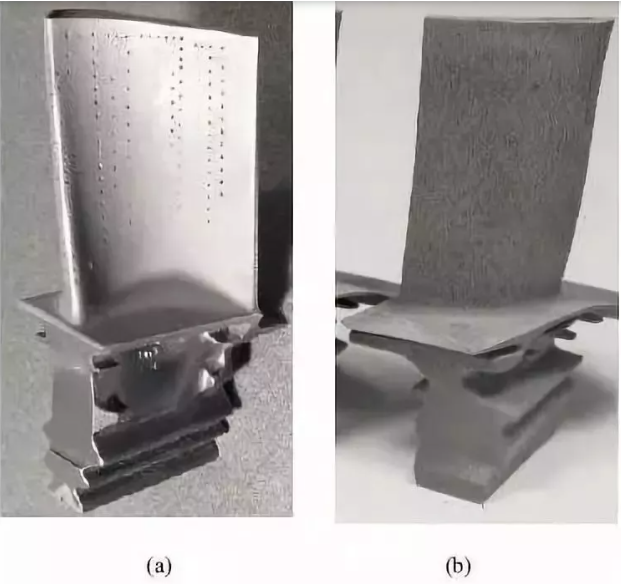
4) Soojusjuhtivus on halb ja supersulami soojusjuhtivus madalal temperatuuril on palju madalam kui süsinikterasel, seega on üldiselt vaja eelsoojendust aeglustada vahemikus 700–800 kraadi C, vastasel juhul põhjustab see kõrget temperatuuri. pinget, nii et kuumutusmetall on rabedas olekus.
2.Supersulami protsessi plastilisus
1) Suure hulga legeerivate elementide lisamise tõttu paraneb supersulami kuumakindlus, kuid protsessi plastilisus väheneb oluliselt. Kõrge legeerimine põhjustab tugevat eraldumist ja jämedaid sammaskristalle. Primaarse dendriidi terapiiri nõrgal lülil on piki terade piiri kergeid pragusid tekkima. Dendriidi segregatsiooni tõttu on esimeses kristalliseerunud osas legeerelementide sisaldus madal ja dendriidi servaosas on legeerelementide sisaldus kõrge, mistõttu karbiidid ja intermetallilised ühendid koonduvad dendriidi servaosasse, mis vähendab tempermalmist. sulamist.
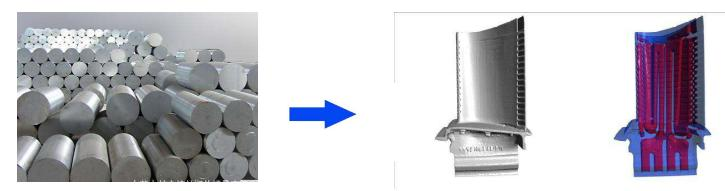
2) Kõrge legeerimine muudab supersulamist varda plastilisuse palju madalamaks kui tavalisel legeerterasel. Kuna tera piiri piirkonnas on rikastatud suur hulk legeerivaid elemente, on tera piiri tugevus madalam kui terasisene tugevus kõrgel temperatuuril ja paljud tugevdatud faasi osakesed ei lahustu kõik tahkesse lahusesse deformatsioonitemperatuuri piires. vahemik, näiteks karbiid ja boriid jne, nii et lisaks sellele on deformatsiooniga seotud ka tugevdatud faasid, see tähendab, et deformatsioon ei toimu ühefaasiliselt olek. Seetõttu on ka supersulamist valtsvarda plastilisus suhteliselt madal. Seetõttu tuleb supersulami sepistamisprotsesside koostamisel kõigepealt mõõta sulami plastilisust.
3.Supersulami deformatsioonitemperatuuri määramine
1) Supersulami deformatsioonitemperatuuri määramise põhimõte: supersulami legeerimisastme keerukuse tõttu sulami esialgne sulamistemperatuur langeb ning ümberkristallimise ja tugevnemise faasi lahustumistemperatuur tõuseb, mille tulemusel deformatsioonitemperatuur muutub kitsamaks. ja kitsam. Seetõttu peab deformatsioonitemperatuuri määramisel lisaks protsessi plastilisuse tagamisele ja vormimisele vastamisele vastama ka hea organiseerituse ja omaduste saamise vajadusele. Rakulise dislokatsioonivõrgustiku hoidmiseks supersulamist sepistamise mikrostruktuuris ning peente ja ühtlaste terade ning heade omaduste saamiseks peaks sepistamise deformatsioonitemperatuur olema madalam kui tera kasvutemperatuur ja sepistamise lõplik temperatuur peaks olema lähedane (veidi kõrgem) teise faasi osakeste tahkesse lahusesse lahustumise temperatuur ja ümberkristallimise temperatuur.
Supersulami sepistamise saladuse paljastamine: tööstuse superkangelase materjali loomine
2) Supersulami, supersulami kuumutamise spetsifikatsioon jaguneb eelsoojenduseks ja kuumutamiseks kahes etapis. Supersulami säilivusaja lühendamiseks sepistamise kuumutamistemperatuuril vältige teravilja liigset jämedust ja legeeriva elemendi ammendumist; Samal ajal tuleks toorikut enne sepistamist eelkuumutada, et vähendada supersulami halvast soojusjuhtivusest ja kõrgest soojuspaisumistegurist põhjustatud termilist pinget. Eelsoojendustemperatuur on 750 ~ 800 kraadi ja säilivusaeg on arvutatud 0,6 ~ 0,8 min/mm. Kuumutustemperatuur on üldiselt 1100 ~ 1180 kraadi C ja säilivusaeg 0,4 ~ 0,8 min/mm. Kütteseadmetes saab täpseks juhtimiseks kasutada takistusahju, mis on varustatud termomeetri ja automaatse reguleerimistemperatuuri reguleerimisseadmega. Leekahju valimisel tuleks kütuse väävlisisaldust rangelt kontrollida: diislikütuse või raskeõli väävlisisaldus peab olema alla 0,5%; Gaasi väävlisisaldus peaks olema alla 0,7 g/m3. Kütuse liigne väävlisisaldus moodustab tooriku pinda tungides madala sulamistemperatuuriga (≈650 kraadi) Ni-Ni3S3 eutektiku, muutes sulami kuumaks rabedaks. Tooriku pinnal kroomi, alumiiniumi, titaani ja muude elementide ammendumise vältimiseks ning sulami väsimustugevuse ja kõrge temperatuuriga vastupidavuse vähendamiseks on vaja kasutada vähem ja ilma oksüdatsioonita kuumutusmeetmeid. Tooriku eelsepistamisel saab kasutada lokaalset induktsioonkuumutust. Enne kuumutamist tuleks toorik puhastada, et eemaldada mustus ja vältida korrosioonist tingitud pinnadefekte. Mitme tulega sepistamisel tuleks sepistamise kuumutustemperatuuri alandada kahe lõkke vahelise intervalli pikenemisega, et vältida staatilisest ümberkristallisatsioonist tekkinud tera kasvu, samal ajal peaks ka kuumutustemperatuur olema lähedaga madalam. valmis sepistootele, seda väiksem on deformatsioon.
4.Supersulami deformatsiooniastme määramine
1) Supersulamite deformatsiooniastme määramise põhimõte
Kõrge legeerimisastme tõttu on supersulami deformatsioonitemperatuuri vahemik kitsas ja reguleerimisvaru pole palju. Lisaks puudub supersulamil isomerisatsiooniüleminek ja sulami tera suurust kontrollib peamiselt sepistamise deformatsioon. Seetõttu on pärast deformatsioonitemperatuuri määramist deformatsiooniastme valik väga oluline. Teatud sepistamistemperatuuril peaks iga kuumutusjärjestuse deformatsioon olema suurem kui kriitiline deformatsiooniaste ja väiksem kui teise tera kasvupiirkonna vastav deformatsiooniaste. Protsessi plastilisuse ja protsessi paigutuse (eelsepistamise) nõuete täitmise eeldusel peaks iga deformatsioon olema sügav ja ühtlane ning püüdma vältida ebaühtlast deformatsiooni, vastasel juhul tekivad ribadega jämedad kristallid ja kohalikud jämedad kristallid. Supersulamite jämekristallidel on teatav geneetiline kangekaelsus ja ühe ebaühtlase deformatsiooni tulemusena tekkivaid jämedaid kristalle on raske muuta, kui deformatsiooniaste ei ole kohese deformatsiooni korral piisavalt suur. Rahuldava mikrostruktuuri ja omaduste, madalama kuumutustemperatuuri, suurema deformatsiooniastme, sademete faasi saamiseks tuleks kasutada mikrostruktuuri kontrollimiseks, tera suuruse ja tera piiri oleku parandamiseks lõpliku sepistamise deformatsiooni ajal.
Lisaks tera suurusele on oluline mikrostruktuuri tegur ka tera piirseisund. Teravilja piiride tugevdamise ja karmimise seisukohalt kehtivad teravilja piiride korralduse kontrollimisel järgmised seadused:
(1) Sademete faasi puudumine teravilja piiril võib kergesti muutuda pragude kanaliks.
(2) Jämefaas ja karbiid on terade piiridel ühtlaselt jaotunud, mis tugevdab ja karmistab sulami terade piire.
(3) Tera piiri ammendunud tsoonis on pinget leevendavad osad, mis võivad vähendada nihkekindlust ja laiendada deformatsiooni kontsentratsiooni ala. Seega, kui teravilja piiri tugevus on liiga kõrge, mängib ammendunud tsoon kasulikku rolli.
(4) Pidevate õhukese kilega karbiidifaaside moodustumine tera piiril muudab sulami sälgu tundlikuks.
(5) Rakkude karbiidide moodustumine tera piiridel avaldab kahjulikku mõju sulami terapiiride tugevusele ja jäikusele.
Seetõttu lisaks mõistlikule kuumtöötlussüsteemile sepistamisprotsessis deformatsiooni mõistliku jaotuse kaudu, eriti viimase tulekahju lõpliku sepistamise deformatsiooni astet suurendamiseks, terade piiri oleku, tera ja tera piiride tugevuse sobitamise parandamiseks. , et saada head organisatsioonilised omadused, on kahtlemata väga oluline.
2)Üldiselt on deformeerunud supersulamid kriitilise deformatsiooni suhtes tundlikumadja kriitiline deformatsiooniaste varieerub tavaliselt laias vahemikus ({{0}},5% ~ 20%), konkreetne väärtus varieerub sõltuvalt sulamist ja sulami kriitiline deformatsiooniaste. sama sulam on erinevatel kuumutamistemperatuuridel erinev. Näiteks sulami GH4049 kriitiline kogudeformatsiooniaste on 0,1–7%. Sulami GH4220 kriitiline deformatsiooniaste on 0,6%-4,7% 1150 kraadi juures ja 0,1%{15}}% 1180 kraadi juures, kuid kriitiline deformatsiooniaste erinevatel sepistamistemperatuuridel ja deformatsiooniaste 1180 kraadi juures. maksimaalne tera ja maksimaalne kriitilise deformatsiooni läbimõõt ei ole samad. Kriitilise deformatsiooniga jämekristalli läbimõõt on mitu suurusjärku suurem kui tavalisel teradel, kusjuures suurim on 10 mm ja väikseim 1 mm.
5. Sepistamisprotsessi parameetrite mõju supersulami mikrostruktuurile ja omadustele
Sepistamise õige valik ja sellele järgnev kuumtöötlemisprotsessi parameetrid mõjutavad otseselt sepistamise mehaanilisi omadusi. Erinevate sulamite katsetulemused on toodud allpool viitamiseks kuumutamistöötlusparameetrite valikul.
1) Kuumutustemperatuuri mõju GH2036 sulami mikrostruktuurile ja omadustele
GH2036 sulamist turbiiniketta lubatud kuumutamistemperatuur enne stantsimist on 1190 kraadi. Kui sulamit kuumutatakse 1220 kraadi juures 2 tundi, muutuvad tõmbe- ja löögiproovid graanulitevahelisest purunemisest graanulitevaheliseks, st sulam kuumeneb üle. Kui sulamit kuumutatakse 2 tundi 1250 kraadi ja 1280 kraadi juures, tekitab sulami terapiir lokaalse algsulamise, st sulam põleb üle. Teradevaheline murd esineb nii tõmbe- kui ka löökkatsekehadel ning sulami üldised omadused vähenevad. Kõrgel temperatuuril kuumutamise mõju GH2036 sulami omadustele, sulami löök-, tõmbe- ja vastupidavusomadused halvenevad kuumutamistemperatuuri tõustes.
2) Lõpliku deformatsioonitemperatuuri mõju GH4169 sulami omadustele
Kui lõplik deformatsiooniaste on 25%, saab sälgu tundlikkust kõrvaldada, kontrollides lõplikku deformatsioonitemperatuuri 900–955 kraadi juures, ja lõpliku deformatsioonitemperatuuri tõus muudab sulami tera ebaühtlaseks ja vähendab selle plastilisust, mille tulemuseks on sälgu tundlikkuses. 3) Tera suuruse mõju jõudlusele
3) Tera suuruse mõju omadustele
Jämedam tera võib suurendada püsivat tugevust ja roometugevust, samas kui peenem tera võib suurendada voolavus- ja väsimustugevust. Ühtlane tera suurus on sulami omadustele kasulik. Jämedate kristallide purunemisaeg on lühem kui peenkristallidel. Tera suuruse terviklik mõju GH4169 sulami omadustele näitab, et GH4169 sulami voolavuspiir ja väsimustugevus paranevad ilmselgelt tera rafineerimisega, kuid väsimustugevus temperatuuridel üle 600 kraadi väheneb. Mõju sulami püsitugevusele sõltub murdumisvormist (transgranulaarne või teradevaheline murd), st sulami temperatuur on seotud.

4) Termilise protsessi parameetrite mõju dünaamilisele ümberkristallimisele
Kui deformatsiooniaste on suurem kui 30%, kui GH4169 sulam sepistatakse vasaral või hüdraulilisel pressil, on dünaamilise ümberkristallimise algtemperatuur ligikaudu 930–960 kraadi ja isotermilise sepistamise korral on see ligikaudu 930–940 kraadi.
GH4169 sulami dünaamilist ümberkristallimist hõlbustab sepistamistemperatuuri tõstmine, deformatsiooniastme suurendamine, suurema või madalama deformatsioonikiiruse kasutamine ja mitmekordse deformatsiooni rakendamine.


